¿Mejor Moldeo Por Soplado Y Estiramiento 2026?
¿Mejor Moldeo Por Soplado Y Estiramiento en 2026? La pregunta exige más que comparar máquinas, velocidades o precios. Exige observar cada botella real: su cuello, sus paredes, la distribución del material y su resistencia durante el transporte. El Moldeo Por Soplado Y Estiramiento seguirá siendo esencial para envases de PET, especialmente en bebidas, alimentos y productos de cuidado personal.
El informe The Future of PET Packaging to 2028, de Smithers, señala que la demanda de envases PET continúa impulsada por su ligereza, transparencia y reciclabilidad. PMMI también identifica la automatización, el ahorro energético y la reducción de resina como prioridades industriales para 2026. Son tendencias claras. Pero no todo encaja perfectamente.
David Platt, fundador de Plastic Technologies, Inc., ha resumido una idea decisiva: “La mejor botella utiliza el mínimo material sin perder su función”. Esa frase orienta muchas decisiones técnicas. Una preforma demasiado ligera puede deformarse. Una temperatura mal ajustada puede crear zonas débiles. Un estiramiento irregular se nota en la base, casi siempre demasiado tarde.
Los datos de PlasticsEurope sobre recuperación y reciclaje recuerdan otra realidad: fabricar mejor no basta. También importa el diseño para recuperar el envase. Aquí aparece una reflexión incómoda. La máquina más rápida no siempre ofrece el mejor resultado ambiental. El rendimiento debe medirse junto con desperdicio, consumo eléctrico, calidad y recuperación efectiva.
Este análisis revisará tecnologías, materiales y controles de proceso. También comparará límites reales. Porque en 2026, mejorar no significa únicamente producir más. Significativo producir envases consistentes, verificables y razonablemente reciclables.
Fundamentos del moldeo por soplado y estiramiento
¿Mejor Moldeo Por Soplado Y Estiramiento 2026?
Fundamentos del moldeo por soplado y estiramiento
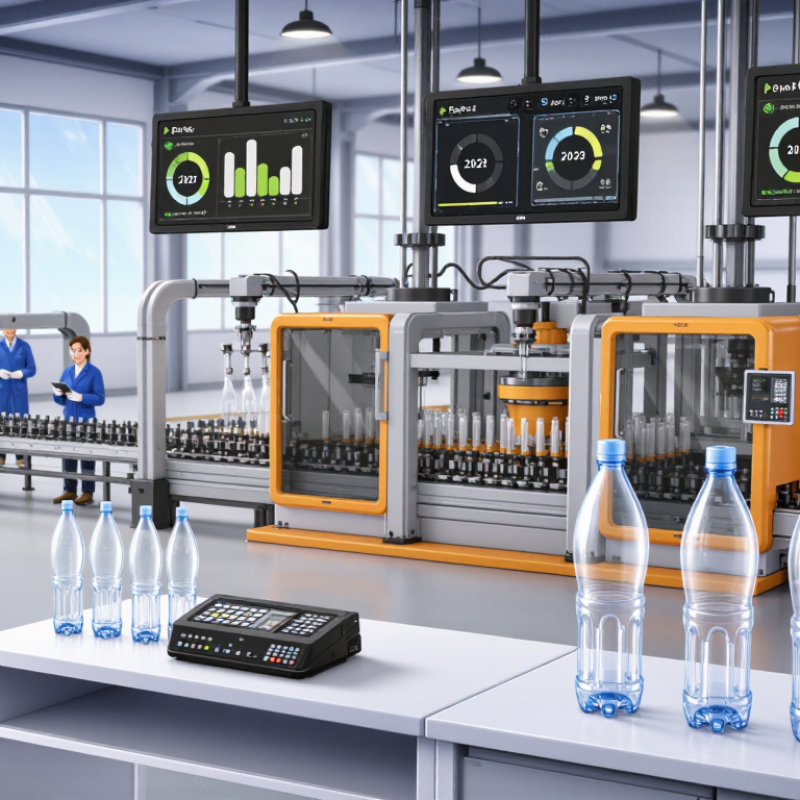
El moldeo por soplado y estiramiento transforma una preforma calentada en un envase ligero y resistente. El proceso combina elongación axial con expansión radial mediante aire comprimido. La varilla de estiramiento orienta el material hacia el fondo. Después, el aire empuja la pared contra la cavidad del molde.
La temperatura debe mantenerse dentro de un margen estable. Una preforma demasiado fría puede romperse o mostrar zonas opacas. Si está demasiado caliente, pierde espesor de forma irregular. En planta, conviene revisar lámparas, presión, tiempo de soplado y enfriamiento. También resulta útil observar el envase bajo una luz lateral. Las variaciones se vuelven visibles.
La experiencia demuestra que pequeños ajustes producen diferencias importantes. Una presión elevada no siempre mejora la resistencia. A veces genera tensiones internas innecesarias. El diseño del fondo merece atención especial. Esa zona recibe esfuerzos durante el llenado, el transporte y el apilado. También deben controlarse peso, volumen, espesor y estabilidad dimensional. No todo sale perfecto en cada ciclo. Una medición aislada puede engañar. Por eso, los registros continuos ofrecen una visión más confiable. Todavía queda un aspecto discutible: reducir material puede mejorar la eficiencia, pero también disminuir el margen de seguridad. La decisión exige ensayos, criterios técnicos y una revisión honesta de los resultados.
¿Cuál será la mejor tecnología de moldeo por soplado y estirado en 2026? – Fundamentos del moldeo por soplado y estirado
Comparación práctica de los procesos comunes de moldeo por soplado, materiales, rangos de operación, características del producto y criterios de selección. Los ajustes reales dependen del tipo de resina, el diseño del equipo, la geometría del envase y los requisitos de producción.
| Dimensión | Moldeo por extrusión y soplado | Moldeo por inyección-soplado | Moldeo por soplado y estirado por inyección | Por qué es importante |
|---|---|---|---|---|
| Proceso básico | Se extruye una preforma tubular caliente, se introduce en un molde y se infla con aire comprimido. | Se moldea una preforma mediante inyección, se transfiere a un molde de soplado y se expande con aire. | Una preforma moldeada por inyección se recalienta, se estira axialmente con una varilla y se expande radialmente con aire. | El proceso determina la precisión dimensional, la orientación, el tiempo de ciclo y las formas adecuadas de los contenedores. |
| Materiales típicos | Polietileno de alta densidad, polietileno de baja densidad, polipropileno, cloruro de polivinilo y resinas de ingeniería seleccionadas. | Tereftalato de polietileno, polipropileno, polietileno y otros termoplásticos compatibles con el moldeo por inyección. | El tereftalato de polietileno es el material más común; también se utilizan el polipropileno y algunas resinas especiales. | La selección del material afecta a la rigidez, la transparencia, el rendimiento de barrera, la resistencia química y la reciclabilidad. |
| Volumen de contenedor común | De 50 ml a 60 L , siendo posible utilizar envases industriales de mayor tamaño con equipos especializados. | Para recipientes pequeños y precisos, es habitual utilizar volúmenes de entre 5 ml y 2 L. | El volumen típico para botellas y frascos es de 100 ml a 3 L , dependiendo del equipo y el diseño. | El volumen requerido ayuda a determinar el tamaño del molde, la configuración de la máquina y el proceso más económico. |
| Espesor típico de la pared | Entre 0,5 y 5 mm , dependiendo del tamaño del contenedor, la programación de la preforma y los requisitos estructurales. | 0,3–2,5 mm , generalmente con buen control sobre la preforma y la pared final. | Entre 0,2 y 1,5 mm para muchas botellas ligeras, con zonas más gruesas diseñadas donde sea necesario. | La distribución de las paredes influye en la resistencia a las caídas, la resistencia a la carga superior, el consumo de material y la apariencia. |
| Presión típica de soplado de aire | Entre 4 y 10 bares , dependiendo de la resina, el diseño del molde y la geometría del recipiente. | De 5 a 10 bares para muchos recipientes pequeños y medianos. | Una presión de 20 a 40 bares es habitual en el moldeo por soplado y estirado de PET de alta orientación. | Una mayor presión puede mejorar la reproducción de los detalles finos, pero aumenta los requisitos del sistema de aire y del equipo. |
| Temperatura de la preforma o parson | Las temperaturas de fusión de la parsión suelen estar entre 170 y 230 °C , dependiendo del tipo de polímero. | El procesamiento de preformas suele utilizar temperaturas de fusión de aproximadamente 200–280 °C , dependiendo de la resina y la máquina. | Las preformas de PET se suelen recalentar a una temperatura aproximada de 90-120 °C antes del proceso de soplado por estiramiento. | La temperatura debe ser lo suficientemente alta para la formación, pero controlada para evitar la degradación, la cristalización excesiva o una reproducción deficiente de los detalles. |
| Método de estiramiento | Por lo general, no se produce un estiramiento axial intencional; el material se distribuye principalmente mediante la programación de la preforma y el inflado. | Puede producirse una orientación limitada durante el inflado, pero normalmente no hay una varilla de estiramiento específica. | El estiramiento axial utiliza una varilla de estiramiento y el estiramiento radial utiliza aire comprimido. | La orientación biaxial mejora la relación resistencia-peso y puede soportar envases transparentes y ligeros. |
| Relación de estiramiento general típica | Generalmente es bajo y depende de la geometría; el proceso no está diseñado principalmente para una orientación biaxial controlada. | Generalmente es más económico que el moldeo por soplado y estirado, ya que normalmente no se utiliza el estiramiento intencional de la varilla. | A menudo, la relación es aproximadamente de 8:1 a 15:1 , calculada a partir de las contribuciones de estiramiento axial y radial. | La relación de estiramiento afecta la orientación molecular, la claridad, el rendimiento ante impactos y la distribución del material. |
| Precisión dimensional | Moderado; la variación de la pared puede ser significativa sin un control preciso de la preforma. | Alto para acabado del cuello, geometría de la preforma y envases pequeños. | Se obtienen dimensiones de botella uniformes cuando el calentamiento de la preforma y el tiempo de estiramiento están bien controlados. | Una mayor precisión beneficia a los sistemas de cierre, las líneas de llenado, el etiquetado, el apilamiento y la inspección automatizada. |
| Transparencia y acabado superficial | Los acabados opacos o translúcidos son habituales, aunque con los materiales y la refrigeración adecuados también se pueden obtener resultados transparentes. | Puede proporcionar una buena transparencia, especialmente con resinas transparentes y superficies de molde adecuadas. | Generalmente proporciona una gran claridad y brillo en aplicaciones de PET adecuadas. | Los requisitos estéticos pueden determinar si es preferible un proceso convencional o uno orientado al estiramiento. |
| Capacidad de producción | Muy adecuado para piezas huecas grandes o irregulares y recipientes con asas o elementos integrados. | Adecuado para envases pequeños y precisos, y para aplicaciones que requieren dimensiones de cuello uniformes. | Ideal para botellas ligeras que requieren alta rigidez, resistencia a los impactos y una forma uniforme. | Las prioridades de producción incluyen el rendimiento, la flexibilidad, la reducción de peso y la resistencia a la manipulación de cargas. |
| Tiempo de ciclo típico | Entre 10 y 60 segundos por ciclo, dependiendo del tamaño de la pieza, la demanda de refrigeración y el número de cavidades. | De 5 a 30 segundos por ciclo para muchas aplicaciones en contenedores pequeños. | Entre 2 y 15 segundos por contenedor en sistemas de alta producción, dependiendo de las cavidades y la configuración del proceso. | El tiempo de ciclo afecta a la producción por hora, al diseño del sistema de refrigeración, a las necesidades de mano de obra y al coste total de fabricación. |
| Complejidad de las herramientas | Moderado; los moldes suelen ser relativamente sencillos, pero el diseño del pellizco y el control de la preforma son importantes. | Es elevado porque los moldes de inyección y soplado, los sistemas de transferencia y la manipulación de preformas deben funcionar conjuntamente. | Es costoso porque el proceso requiere herramientas para la preforma, recalentamiento, mecanismos de estiramiento y sistemas de aire a alta presión. | La complejidad de las herramientas influye en la inversión inicial, las necesidades de mantenimiento, el tiempo de cambio y la velocidad de desarrollo. |
| Formas de producto más adecuadas | Botellas grandes, bidones, tanques, conductos, tambores y contenedores con geometrías complejas o huecas. | Botellas pequeñas, envases farmacéuticos, recipientes para muestras y piezas que requieren acabados precisos en el cuello. | Botellas de bebidas carbonatadas, botellas de agua, tarros de boca ancha y envases transparentes ligeros. | La geometría del producto debe coincidir con la capacidad del proceso para reducir los defectos y evitar costes innecesarios de utillaje. |
| Principales ventajas | Excelente flexibilidad de forma, amplia gama de tamaños y capacidad para formar asas o secciones huecas complejas. | Dimensiones uniformes, producción impecable, cuellos precisos y ausencia de línea de cierre visible en muchos envases. | Alta relación resistencia-peso, buena nitidez, uso eficiente del material y gran repetibilidad. | Las ventajas deben evaluarse en función del volumen de producción, el coste de los materiales, los objetivos de rendimiento y el nivel de inversión. |
| Principales limitaciones | Posible variación en el grosor de la pared, zonas de estrangulamiento visibles y menor idoneidad para botellas muy finas de alta transparencia. | Mayor complejidad en las herramientas y los procesos, con limitaciones en el caso de envases grandes o muy irregulares. | Mayor coste de los equipos, mayor sensibilidad al calentamiento de la preforma y menor idoneidad para algunas formas con asa integrada. | Comprender las limitaciones ayuda a evitar seleccionar un proceso que no pueda cumplir de forma fiable con las especificaciones del producto. |
| Defectos típicos a monitorizar | Esquinas delgadas, desnivel en la preforma, debilidad en la línea de soldadura, rebabas, paredes irregulares y llenado incompleto del molde. | Inyecciones incompletas, defectos en la preforma, distribución irregular de la pared, rebabas, neblina y deformación del cuello. | Neblina, nacaración, fallo de la base, estiramiento irregular, agrietamiento por tensión, poca resistencia a la carga superior y defectos en el cuello. | El control de defectos debe incluir la temperatura, la presión, el tiempo, la humedad del material, el enfriamiento del molde y la calidad de la preforma. |
| Guía de selección de procesos | Elija esta opción cuando la geometría del contenedor sea grande, irregular, hueca o requiera asas integradas y características estructurales. | Elija esta opción cuando la precisión en piezas pequeñas, la uniformidad del cuello y la apariencia limpia sean más importantes que una producción muy alta. | Elija esta opción cuando necesite botellas ligeras, transparentes, resistentes y de dimensiones uniformes para volúmenes medios o altos. | El mejor proceso es aquel que cumple simultáneamente con los requisitos de rendimiento, calidad, sostenibilidad, volumen y coste. |
We have over 30 years of experience in designing complete hydraulic systems, repairs and distribution of fluid power equipment and parts.
FOLLOW US ON :
Contact Details
Address:
4020 SE 45th CT.
Ocala, FL 34480
Phone No:
Email:
sales@cunninghamfluidpower.com